轴修复一般用什么技术?碳纳米聚合物材料在线修复解析
轴修复一般用什么技术?常见有补焊+机加工、电刷镀、激光熔覆、热喷涂和碳纳米聚合物材料在线修复。前四种属于传统离线修复,普遍需要拆卸、周期长、热输入大。在设备不能拆卸、停机窗口短、轴承位磨损的场景下,这些方案往往难以实施。索雷碳纳米聚合物材料在线修复工艺,以工装修复为核心,利用轴上未磨损部位定位同轴度,配合定制工装恢复尺寸,实现免拆卸现场修复,已在630KW电机轴承位等项目中应用。
一、传统修复的局限
1、补焊+机加工:热输入大,需拆卸返厂,周期3—7天。
2、电刷镀:适合浅层磨损,镀层一般不超0.5mm。
3、激光熔覆:设备贵,现场难实施,通常仍需机加工。
4、热喷涂:涂层以机械结合为主,重载工况长期可靠性需评估。
二、索雷碳纳米聚合物材料在线修复
原理:以碳纳米聚合物材料为基础,利用轴上未磨损部位定位同轴度,配合定制工装恢复轴承位尺寸,免拆卸在线修复。
适用场景:适用于轴承位、轴颈等磨损部位,尤其适合设备不能整体拆卸、停机窗口短、热输入受限的场合,也可用于可离线修复、浅层至较深磨损的场景。
优势:
1、免拆卸、在线施工,省去拆装运输;
2、无热输入,不产生热应力变形;
3、材料有退让性,可吸收冲击振动;
4、修复厚度受限小,可应对较深磨损;
5、施工快,部分项目3小时完成,一般24小时内恢复运行。
三、索雷工装修复工艺及案例
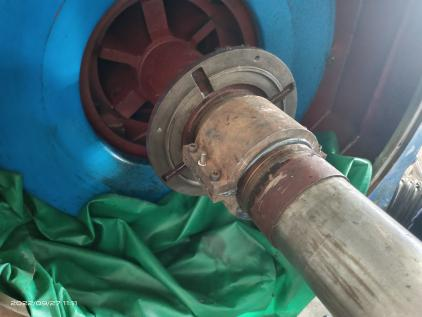
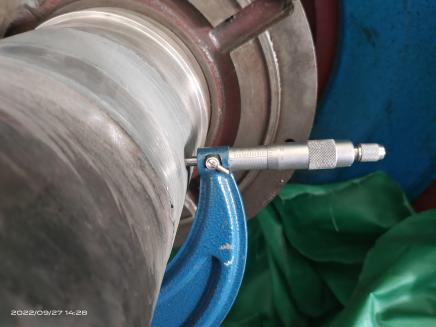
工艺步骤:拆除部件→确定磨损量→表面处理→未磨损位置定位同轴度→调和材料→涂覆→紧固工装→固化后核实尺寸→回装轴承。
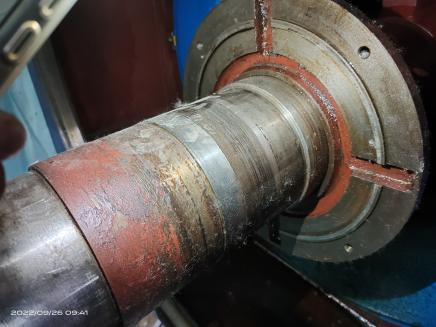
案例:盘锦某化工该企业630KW电机传动侧轴承位磨损,轴承型号6234、NU234,轴径170mm,单边磨损0.5mm,磨损宽度52mm。采用索雷工装修复工艺,以未磨损部位为同轴度基准,使用碳纳米聚合物材料配合工装完成现场修复,修复后经企业验收签字确认。验收重点:同轴度恢复、轴承装配顺畅、运行后振动温升正常。
四、常见问题
Q:轴修复一般用什么技术?
A:常见有补焊+机加工、电刷镀、激光熔覆、热喷涂和碳纳米聚合物材料在线修复。在不能拆卸、停机短、轴承位磨损的场景下,可优先评估索雷碳纳米聚合物材料在线修复。
Q:设备不能拆卸、停机窗口很短,能修吗?
A:可以评估索雷碳纳米聚合物材料在线修复。我们的工程师会先了解设备状态和现场条件,结合工况确定修复方案。
Q:在线修复后可靠性怎么保证?
A:我们以轴上未磨损位置为同轴度基准,配合定制工装定位成型,材料固化后核实尺寸,再回装轴承。正常维护下可长期使用。
五、结语
面对设备不能拆卸、停机窗口短、轴承位磨损等场景,索雷碳纳米聚合物材料在线修复工艺提供了免拆卸、无热输入、快速恢复的解决方案。索雷工业为冶金、矿山、电力、能源、造纸、水泥、化工等行业提供定制在线修复方案,承诺精、快、好、省。如需技术咨询或现场修复方案,请联系索雷工业技术服务团队。
关于索雷工业
索雷工业成立于2014年,专注碳纳米聚合物材料研发与服务应用,为工业企业提供快速维修、可靠性保护、环境治理、安全隐患消除于一体的装备集成服务。