减速机轴承室磨损:免拆卸修复方案
减速机振动超标、轴承温度升高,大多是减速机轴承室磨损造成轴承跑外圈故障。返厂焊补停机 7 天以上,还容易引发箱体变形;采购新机周期漫长;设备带病运行,极易出现轴承抱死、齿轮断齿等重大事故。
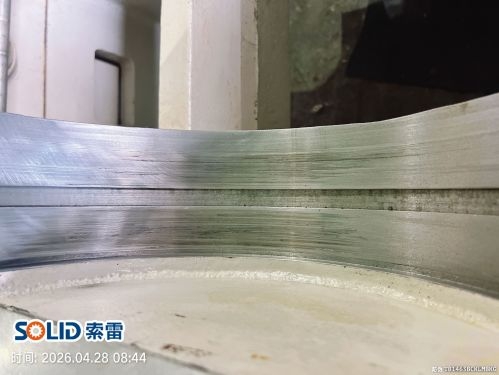
磨损成因
1、冲击载荷:齿轮啮合冲击造成金属疲劳变形,孔径不断扩大。
2、配合间隙超标:原始过盈量不足或长期磨损,产生微动磨损,间隙持续扩大。
3、润滑维护缺位:润滑油失效,加剧配合面松弛磨损。
单边磨损超过 0.10mm,会形成 “磨损-振动-加剧磨损” 恶性循环。修复关键是恢复原始尺寸精度,消除配合间隙。
传统修复短板
●补焊机加工:必须返厂拆卸,热应力易造成箱体变形,易二次损伤轴承。
●刷镀喷涂:涂层厚度有限、结合力弱,重载冲击工况易剥落。
●垫铜皮/打麻点:仅临时应急手段,无法解决同心度问题,加速箱体报废。
现场修复方案:碳纳米聚合物材料 + 基准刮研
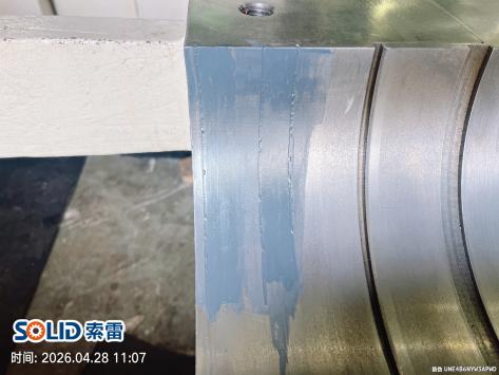
采用碳纳米聚合物材料,抗压强度≥120MPa,粘结力>200kg/cm²,拥有优异退让性,可缓冲振动冲击。以轴承室未磨损原始基准面为依托,刀口尺精准刮研,实现免拆卸原位修复;不拆卸、不动火、不机加工,在设备本体恢复装配精度。
实战案例:10 个轴承室,72 小时现场修复交付
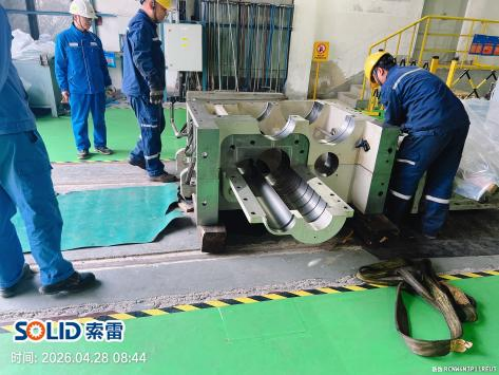
唐山某传动企业 3 台减速机,共计 10 处轴承室,孔径 Φ300mm,单边磨损 0.10 0.75mm,部分设备无法拆卸,客户要求 72 小时完成本次免拆卸原位修复项目。
作业流程:磨损测量→烤油除污→打磨粗化→酒精清洗→调配材料→多层涂覆→刮研→固化→装配预处理→回装复检。
修复结果:72 小时全部完工,一次性装配成功,开机振动恢复正常。本次现场修复相比传统工艺,停机时间缩减 80% 以上。
核心优势
1、适配高温、强冲击等多种工况,材料按需选型;
2、全流程标准化作业,修复质量稳定可控;
3、现场修复原位施工,最大限度降低企业停产损失。
面对减速机轴承室磨损故障不必进行拆解大修。碳纳米聚合物材料配合基准刮研工艺,通过免拆卸原位修复方式,以短周期、低成本恢复设备精度,有效规避长时间停产带来的经济损失。