真空泵电机轴承位跑圈磨损现场修复方案|索雷工装工艺
【技术案例】
真空泵电机长期在造纸重载工况下运行,易发生轴承位内圈跑圈磨损,设备运维中常采用打麻点、加装轴套等方式应急处置,但往往运行较短时间故障便重复出现。本文结合某造纸企业真空泵电机轴承位磨损工程案例,剖析故障特征,对比传统修复方式优劣,介绍索雷工装工艺的修复原理与现场实施流程,供设备运维技术人员参考。
一、电机轴承位跑圈磨损故障特征
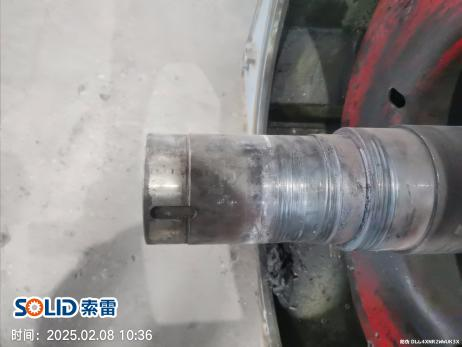
轴承跑内圈,即轴承内圈与转轴轴承位产生相对滑动,造成轴颈表面拉伤、金属磨损。典型故障现象如下:
1、电机运行振动值偏大,轴承区域温度异常升高;
2、设备解体后,轴承位表面可见沟槽、螺旋状磨损痕迹;
3、磨损区间多集中在 0.3——0.5mm,轴端位置磨损程度通常更严重;
4、部分设备除轴承位损伤外,伴随轴肩同步磨损,进一步提升修复难度。
案例概况
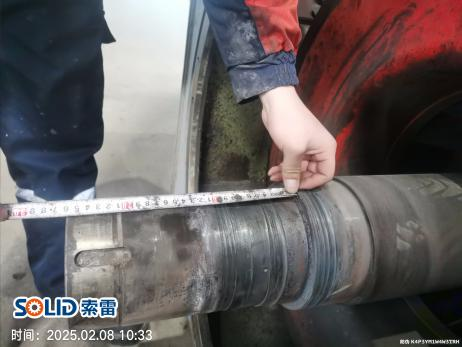
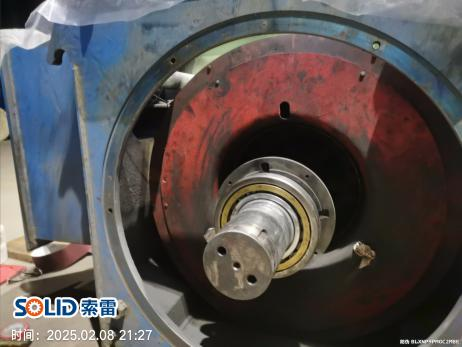
某造纸企业 PM25# 生产线真空泵电机,转速 999r/min,轴承型号 NU230E.M1.C3;轴承位轴径 150mm,磨损宽度 45mm,轴承位整体磨损 0.34——0.35mm,前端跑圈磨损严重。
企业前期采用打麻点 + 定位孔 + 轴套方式维修,后期再次发生跑圈磨损,电机已拆解存放于检修车间。
二、轴承位磨损传统修复工艺对比
轴承位跑圈磨损发生后,现场常用多种修复手段,各类方案均存在固有局限性:
1、打麻点、滚花处理
优点:现场操作便捷,投入成本低;
缺点:仅适用于极轻微磨损工况;磨损量超过 0.3mm 时,重载工况下极易再次跑圈。本项目前期即采用该方案,出现二次磨损,仅适合临时应急,不适合长期运行。
2、镶轴套修复
优点:能够快速恢复轴径尺寸;
缺点:轴肩同步磨损工况下,同轴度难以保障,设备运行期间轴套存在松动、窜动风险。
3、堆焊修复
优点:可还原转轴原始尺寸;
缺点:焊接热应力易引发转轴变形,大型电机转子拆装、转运工作量大,停机周期较长。
4、返厂喷涂、机加工修复
优点:工厂加工精度可控;
缺点:电机需拆解外运,维修周期长,造纸产线停机将带来较高产能损失。
三、索雷工装工艺修复原理与实施要点
针对电机已拆解、存放检修车间、不具备返厂维修条件的工况,可采用索雷工装搭配碳纳米聚合物材料实施修复。该工艺依托定制工装锁定轴承位尺寸与同轴度,无需高温焊接,可直接在检修车间完成修复作业。
结合本真空泵电机项目,现场施工流程如下:
1、除油:利用氧气乙炔火焰对修复部位实施碳化除油处理,清除轴表面残留油污;
2、精密测量:使用外径千分尺采集磨损后轴径、前后轴肩实际尺寸,依据实测数据加工配套修复工装;
3、表面粗糙处理:打磨轴承位、轴肩区域,并做倾斜切槽处理,提升索雷碳纳米聚合物材料与轴基体的结合强度;
4、材料调和与涂覆:依据磨损量配比调和索雷碳纳米聚合物材料,搅拌至色泽均匀无色差,快速涂抹至修复区域,装配工装并螺栓紧固,清理溢出多余材料;
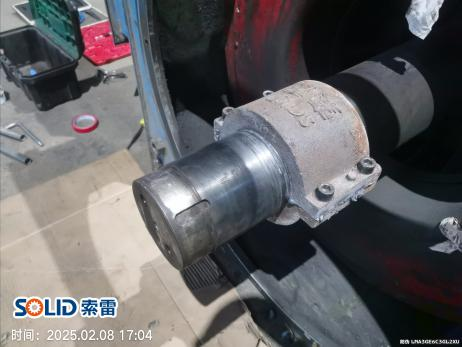
5、加热辅助固化:采用分段多次加热方式加速索雷碳纳米聚合物材料固化,固化完成后拆除工装;
6、后处理回装:打磨修整轴位尺寸,加热轴承内圈,完成轴承回装。
四、真空泵电机轴承位修复选型建议
1、电机已拆解、不便于外运返厂:可评估采用索雷工装搭配索雷碳纳米聚合物材料的现场修复方案;
2、转轴本体存在弯曲、深层裂纹缺陷:先返厂检测维修;
五、常见技术问答
Q1:电机轴承位磨损 0.35mm 能否现场修复?
A:转轴基体无裂纹、无弯曲变形,电机处于拆解状态,可借助索雷工装搭配碳纳米聚合物材料这套工艺现场恢复尺寸;若转轴基体损伤严重,需返厂检测处理。
Q2:打麻点修复轴承位为什么使用寿命短?
A:打麻点依靠表面凸起增加摩擦力,造纸设备重载、持续振动工况下,麻点凸起容易被压平,过盈量快速丧失,再次发生跑圈。仅适合轻微磨损临时应急,不适用于真空泵这类重载设备长期服役。
Q3:采用索雷碳纳米聚合物材料修复轴承位,是否需要整机返厂?
A:电机拆解放置检修车间时,转子无需外运,可现场实施修复;需依据实测轴尺寸加工匹配的修复工装。
结语
电机轴承跑圈磨损属于造纸真空泵电机高发故障,不存在通用万能修复方案。设备运维人员应综合磨损量、转轴基体状况、停机时长、项目预算等多维度因素选定修复方案。
依托索雷工装搭配碳纳米聚合物材料的现场修复工艺,可解决现场设备修复难题,修复完成后,落实轴承更换与设备日常巡检,能够有效延长电机服役周期。