轴磨损抢修:锅炉引风机轴承位磨损 1mm,8 小时开机运行
轴承位磨损、轴颈跑内圈是旋转设备运维中较为普遍的故障类型。在热电生产工况下,引风机作为关键辅机,一旦出现该类故障,若仅更换轴承而不处理轴颈磨损问题,故障极易反复发生。传统换轴、返厂机加工修复方式作业周期长,会造成长时间停机,给连续生产企业带来较大经济损失。本文介绍一则锅炉引风机轴承位磨损现场修复案例。
故障概况
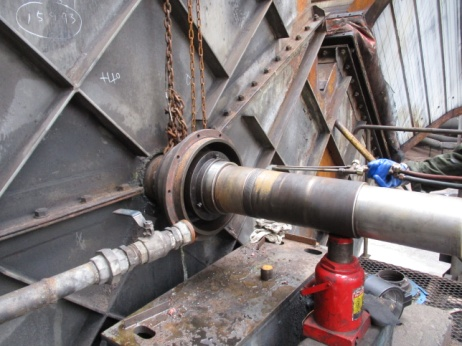
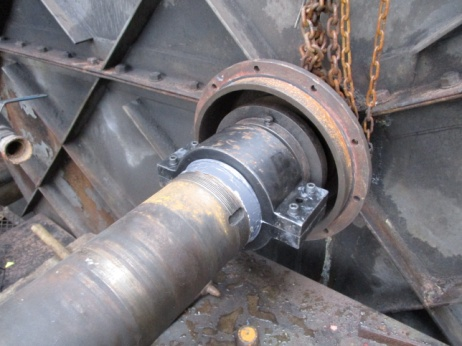
某热电企业锅炉车间完成停机检修,准备恢复生产时,11# 锅炉 1# 引风机传动侧出现异常声响,设备振动超标。检修人员拆解检查,确认轴承损坏,经实测,轴承位轴颈磨损深度大于 1mm,轴承在轴体上存在轴向窜动。企业多方对比修复方案,多数修复方式无法满足快速复产的工期要求。
现场主要备选方案:
1、整机拆解更换新轴:拆装工序复杂,作业风险高,停机周期长,不作为优先方案;
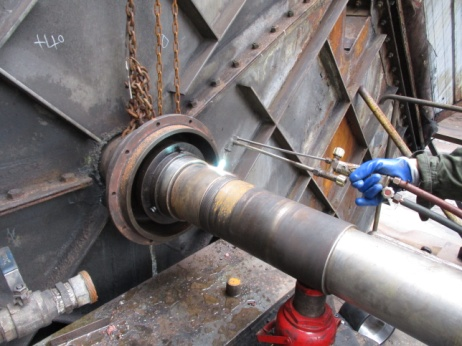
2、采用现场工装修复工艺,缩短停机时间,保障尽快开机。
经技术论证,企业选用索雷碳纳米聚合物材料配套工装修复工艺。现场提交设备参数:轴径 160mm,磨损宽度 120mm,转速 960r/min。技术工程师依据工况出具专项修复方案。
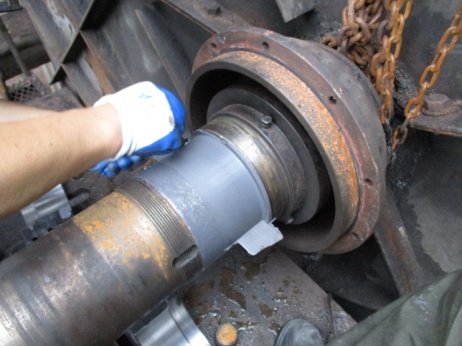
施工人员携带专用工装及修复材料进场施工,4 小时完成轴体修复与轴承装配,配合后续零部件回装调试,设备总计 8 小时顺利开机。开机检测振动位移≤0.04mm,各项指标满足设备运行规范。
工艺特点
1、定制工装保障修复精度。依靠专用工装定位,保证修复后轴颈同心度、尺寸精度及表面光洁度,适配多种转速设备,最高可满足 3000r/min 工况修复需求。
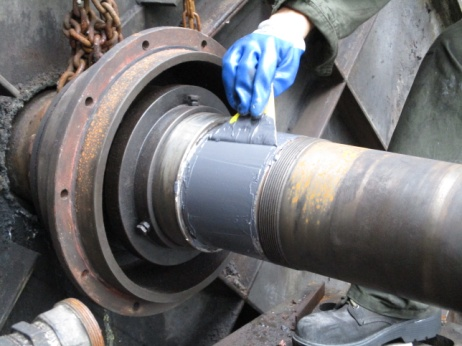
2、现场施工便捷,无需大型起重及加工设备。施工流程:表面除油打磨清洁、调配涂抹碳纳米聚合物材料、安装工装定位固化、拆除工装修整、轴承装配与整机调试。
材料性能稳定。索雷碳纳米聚合物材料粘结强度、抗压性能优异,修复后轴承内圈与轴位可形成大面积贴合;材料具备退让性,规避金属疲劳磨损风险。
技术问答
Q:轴承位磨损量超过 1mm,是否必须更换新轴?
A:不一定。在工况条件允许的前提下,可采用现场工装修复工艺,无需拆解返厂,有效缩短停机周期。
Q:风机异响、振动超标,故障根源一定是轴承损坏吗?
A:轴承损坏属于外在表现,很多故障根源为轴颈磨损、跑内圈,单纯更换轴承无法根除问题。
Q:紧急抢修场景下,轴磨损能否快速修复开机?
A:需结合磨损量、设备工况综合评估。本案例工况条件下,索雷工装修复技术可实现现场快速抢修,降低停产损失。
结语
轴承位磨损、轴颈跑内圈是风机、电机等旋转设备高发故障,常在检修收尾阶段突发,影响生产计划。面对此类故障,可结合现场工况综合评估修复方案,优先选择工期可控、可现场实施的修复技术,减少停机带来的损失。